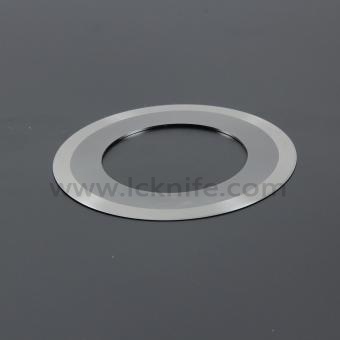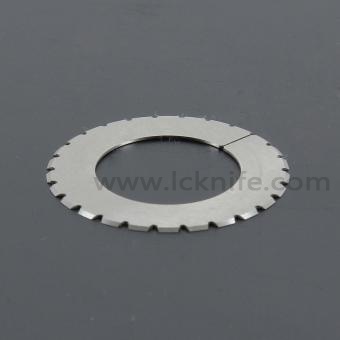
Al procesar chapas medianas y gruesas, el espesor generalmente oscila entre 8 y 60 mm, con el laminado en caliente como método principal de fabricación. Los materiales empleados habitualmente son Q235, Q345, diversos aceros de alta resistencia y similares. Para reducir los defectos inducidos por el corte en la sección transversal, el cizallado se realiza a altas temperaturas, típicamente entre 400°C y 700°C.
Cuatro desafíos principales en el cizallado pesado de cuchillas
1. Alta temperatura: Cuando la temperatura es elevada, la martensita de la herramienta experimenta revenido y se descompone en ferrita y carburos grandes, lo que hace que la matriz se vuelva más blanda. A 400°C, la cementita (Fe3C) comienza a engrosarse y perder eficacia; como resultado, la cuchilla pierde dureza y falla.
3. Cascarilla de óxido: La presencia de cascarilla de óxido de hierro en la superficie de las chapas laminadas en caliente provoca un mayor desgaste abrasivo de la herramienta. El filo de corte de la cuchilla se redondea gradualmente, perdiendo así su afilado, lo que a su vez aumenta involuntariamente la holgura de la herramienta y genera mayores rebabas de cizallado en la chapa de acero.
3. Fatiga: La dureza de la cascarilla de óxido en la superficie de la chapa es considerablemente mayor que la del metal base; es frágil y abrasiva, por lo que actúa como la razón principal del desgaste y fallo de la herramienta de cizallado. Al mismo tiempo, las condiciones de cizallado por ciclismo térmico aumentan los efectos de fatiga.
4. Carga de impacto: En lo que respecta a la carga de impacto, el espesor de las chapas laminadas en caliente no suele ser uniforme y la frágil cascarilla de óxido se rompe al impactar, lo que genera picos de tensión local en los bordes de cizallado; bajo impactos repetidos, los defectos microscópicos del filo cortante crecen de modo que pequeñas piezas del material superficial se desprenden de la cuchilla y se produce el astillamiento del filo. Objetivos de cizallado para chapas gruesas.
Dentro de las exigentes condiciones operativas mencionadas anteriormente, las acerías se enfrentan a desafíos considerables para alcanzar los criterios de cizallado especificados:
1.Rebaba de cizallado dentro de
2.La tolerancia de longitud de la chapa después del corte está dentro de más o menos 0,5 a 1 mm, y el corte debe ser perpendicular.
3.Sección transversal limpia, libre de desgarros, nodulación o colapso de bordes.
4.Vida útil de la cuchilla capaz de respaldar la producción en lote con una baja frecuencia de cambio de herramienta.
Composición de aleación y rendimiento del acero para herramientas H13
Para abordar los desafiantes problemas asociados con el cizallado de chapas gruesas, LCKNIFE eligió el acero para herramientas H13 (1.2344, 4Cr5MoSiV1) por su ventajosa composición.
1.Carbono (C: 0,32–0,45%): Contribuye a la dureza de temple de la matriz y a la resistencia básica al desgaste; el contenido medio de carbono garantiza la tenacidad de la cuchilla sin causar fragilidad.
2.Silicio (Si: 0,80–1,25%): Mejora la templabilidad del acero para cuchillas y potencia la resistencia a la oxidación y a la fatiga térmica. · 3.Manganeso (Mn: 0,20 a 0,60%): Ayuda a la templabilidad de la herramienta.
4.Cromo (Cr: 4,75–5,50%): Proporciona una excelente templabilidad, forma carburos de cromo y tiene una buena resistencia a la oxidación a altas temperaturas en la cuchilla.
5.Molibdeno (Mo: 1,10–1,75%): Detiene el ablandamiento por revenido de la cuchilla y actúa como el elemento principal para el endurecimiento secundario. · Vanadio (V: 0,80 a 1,20%): Forma carburos VC diminutos y estables en cuchillas longitudinales. Reduce el tamaño de los granos y ayuda al acero a resistir el desgaste a altas temperaturas.
El acero para troqueles de trabajo en caliente H13 en la aplicación de cizallado incorpora una proporción equilibrada de 5% de cromo, 1,5% de molibdeno y 1% de vanadio. Esta composición de aleación proporciona a la cuchilla una templabilidad excepcional y resistencia al agrietamiento térmico. A temperaturas de hasta 600°C, las cuchillas H13 conservan una dureza superior a 48 HRC. La resistencia al desgaste de la cuchilla es de tres a cinco veces mayor que la de los aceros para herramientas de corte convencionales, y la tenacidad al impacto posterior al tratamiento térmico puede superar Ak 50J, logrando un equilibrio óptimo entre dureza y resistencia al impacto.
Razones clave de la resistencia a alta temperatura del H13
1. Pico de endurecimiento secundario: Cuando el acero H13 se templa, desarrolla una martensita de alta dureza; al reponerlo a una temperatura entre 500 y 600°C, el molibdeno y el vanadio provocan que se precipiten carburos de aleación a nanoescala (Mo2C y VC) de la martensita sobresaturada, y las partículas finas actúan fijando los límites de los granos, por lo que la dureza se recupera o incluso aumenta, mientras que en otros aceros la dureza disminuye.
2. Carburos estables a alta temperatura: El carburo de vanadio (VC) tiene un punto de fusión extremadamente alto y no tiende a engrosarse ni siquiera a 700°C; a diferencia de la cementita ordinaria (Fe3C), que comienza a engrosarse a 400°C, las partículas de refuerzo del H13 mantienen la dureza de la cuchilla por debajo de 400–650°C.
3. Estabilidad del refinamiento de grano: El Cr y el Mo previenen el movimiento de los límites de grano en la cuchilla de cizallado y por lo tanto inhiben el crecimiento del grano a altas temperaturas; una estructura de grano más fina aumenta la resistencia de la herramienta de cizallado al ablandamiento por alta temperatura.
4. Resistencia a la oxidación y a la descarburación: Las reducciones significativas en la dureza de la herramienta de corte son causadas por la descarburación. El cromo y el silicio forman una capa de óxido densa y protectora en la superficie de la cuchilla, lo que reduce la quema superficial y la descarburación.
Aplicaciones comunes de las cuchillas H13
El acero para herramientas H13 se utiliza comúnmente en la fabricación de productos metalúrgicos.
Las aplicaciones típicas que involucran corte incluyen:
Cizallado de chapas gruesas, Corte longitudinal de bobinas en caliente, Cizallado en líneas de corte a medida, Cizallado tipo cocodrilo, Cizallado de chapas de alta resistencia, Cizallado cóncavo-convexo, Cizallado en arco, Cizallas volantes, Cizallas tipo pórtico, Cizallado de chatarra, Cizallado por cilindro hidráulico.
Proceso de tratamiento térmico para herramientas de cizallado H13
1. Selección de material: Elegir H13 refundido bajo escoria electroconductora (ESR) y luego darle forma para obtener las piezas en bruto de la herramienta de cuchilla mediante forjado.
2. Recocido: Calentar la materia prima de la cuchilla a una temperatura entre 860 y 890°C y mantenerla durante 2 horas; luego enfriar a una temperatura entre 740 y 760°C para un mantenimiento isotérmico de 4 horas; después, enfriar en horno hasta aproximadamente 500°C antes del enfriamiento al aire.
3. Precalentamiento: Realizar dos etapas de precalentamiento (a 600–650°C y a 800–850°C) antes del temple para reducir las tensiones térmicas de la cuchilla de cizallado.
4. Temple: Al fabricar herramientas orientadas a la tenacidad, calentar la cuchilla de cizallado a una temperatura entre 1020 y 1050°C y luego enfriarla en aceite hasta alcanzar una dureza de 54 a 58 HRC. Para herramientas donde la dureza sea la preocupación principal, calentar la cuchilla de cizallado a 1050-1080°C y luego enfriarla en aceite para lograr una dureza de 56-58 HRC.
5. Revenido: A temperaturas de 500–530°C la dureza de la cuchilla es de 51–54 HRC, a 530–560°C la dureza es de 48–52 HRC, y a 560–580°C la dureza es de 47–49 HRC.
6. Triple revenido: Después de haber realizado dos ciclos de revenido de la cuchilla de cizallado, probar la dureza Rockwell y luego realizar un tercer revenido a 550 hasta 560°C para eliminar la austenita retenida y aliviar la tensión interna.
7. Tratamiento criogénico: El tratamiento criogénico de la cuchilla de cizallado debe llevarse a cabo entre el temple y la primera etapa de revenido para convertir la austenita retenida en martensita, mejorando así la uniformidad microestructural, la dureza y la estabilidad dimensional.
Parámetros del proceso principal de cizallado
1.El método de cizallado se compone principalmente de corte transversal y corte longitudinal.
2.Holgura de la cuchilla: La holgura de la cuchilla (separación lateral) se ajusta dinámicamente a alrededor del 8 por ciento del espesor de la chapa, y se emplean holguras mayores en el caso del acero de alta resistencia.
3.Ángulo de inclinación transversal: El ángulo de inclinación transversal está entre 0,5° y 3°; en el caso de chapas más gruesas y de mayor resistencia, se requiere un mayor ángulo de inclinación para reducir la fuerza de cizallado pico.
4.Fuerza de cizallado: La fuerza de cizallado para cizallas de dimensionado de gran capacidad puede tener un valor pico de 1000 a 2000 kN, lo que genera fatiga por impacto cíclico.
5. Velocidad de línea: · En el caso de cizallas hidráulicas utilizadas individualmente, la alimentación se realiza a baja velocidad de manera intermitente; para operaciones de corte a medida, la velocidad oscila entre 5 y 30 m/min (se utilizan velocidades más bajas cuando se procesan placas más gruesas). · 6. Condición de sujeción: En la condición de sujeción, cilindros hidráulicos de alta presión sujetan la placa durante todo el proceso para evitar que se voltee o se deslice y para asegurar que el corte sea perpendicular.
7. Condición de forma de la placa: Maneja irregularidades como la curvatura, cabezas/colas desiguales y tensión interna que causan deformación o desplazamiento.
Pautas de mantenimiento para herramientas de corte H13
1. Igualar dureza: Cuando se trata de igualar la dureza, LCKNIFE elegirá la dureza adecuada resultante del tratamiento térmico dependiendo de si se trata de corte en frío o en caliente, el límite elástico de las láminas de placa y el espesor de la placa.
2. Precalentar herramientas: Precaliente las cuchillas de corte para alinear la temperatura de la herramienta con las condiciones iniciales de trabajo. Precaliente las cuchillas antes de usarlas para evitar grietas prematuras debido al choque térmico.
3. Controlar la holgura: Mantenga los espacios entre las cuchillas en el tamaño correcto para evitar que la cascarilla de hierro entre en los espacios en el borde.
4. Sujeción segura: Asegúrese de que las placas estén firmemente sujetas para reducir la fricción por deslizamiento y evitar rayar la superficie.
5. Optimizar la refrigeración: Mejore la refrigeración utilizando un fluido de corte especializado durante el procesamiento para garantizar una lubricación y disipación de calor adecuadas y estables, de modo que se eviten diferencias de temperatura extremas que causen grietas por fatiga térmica en la cuchilla de corte.
6. Comprobar el desgaste: rectifique frecuentemente los bordes de la cuchilla de corte para eliminar cualquier microfisura y capa de fatiga.
7. Prevención de la oxidación: Para evitar que las herramientas de corte se oxiden, aplique un aceite industrial antioxidante de manera uniforme al almacenar las cuchillas de corte.
Maanshan Licheng Blade Manufactory se especializa en la producción de cuchillas de corte industrial y herramientas mediante la selección profesional de materiales altamente adecuados para las situaciones específicas de corte de láminas de metal. Se emplean procesos avanzados de tratamiento térmico, incluidos tratamientos al vacío, criogénicos y en baño de sal, para maximizar el rendimiento de la cuchilla de corte para diferentes aplicaciones de cizallamiento. Un riguroso control de calidad y estándares de fabricación precisos aseguran que estas herramientas de cuchilla puedan ser totalmente confiables para socios en todo el mundo.
Ma'anshan Licheng Blade Manufactory


 Red IPv6 compatibles
Escanear a wechat: