• Maanshan Licheng blade manufacturing co., LTD. le desea un feliz Festival de Medio Otoño
    Sep 21, 2026 Maanshan Licheng blade manufacturing co., LTD. le desea un feliz Festival de Medio Otoño
    A medida que la brillante luna llena sale el día 15 del octavo mes lunar, damos la bienvenida al Festival del Medio Otoño, una preciada celebración tradicional china. Bañadas por el cálido resplandor de la unión, las comunidades de todo el país cobran vida con paz y alegría festiva. Desde contemplar la luminosa luna y saborear dulces pasteles de luna hasta pasear por ferias de linternas y experimentar un rico patrimonio cultural inmaterial, la gente se reúne para celebrar reencuentros familiares y disfrutar de una profunda tradición cultural. Durante siglos, la luna de mediados de otoño ha reflejado los vínculos emocionales más profundos del pueblo chino. No importa cuán lejos viajen, su anhelo por el hogar y sus bendiciones para sus seres queridos fluyen suavemente bajo la luz de la luna. Hoy, también extendemos nuestra sincera gratitud festiva a los constructores, al personal médico y a los voluntarios que permanecen firmes en sus puestos; un simple pastel de luna y un cálido saludo brindan el reconfortante abrazo de una gran familia. En vecindarios y escuelas, los eventos de "Celebrando el Medio Otoño Juntos" invitan a estudiantes internacionales y amigos extranjeros a probar pasteles de luna y escuchar el relato mitológico de Chang'e volando a la luna, permitiendo que el mundo comparta este romance singularmente chino. Maanshan Licheng Blade Manufacturing Co., Ltd. ofrece un rendimiento de corte superior de adentro hacia afuera. Al utilizar materiales globales y locales de primer nivel junto con técnicas de procesamiento avanzadas, como tratamientos térmicos al vacío, bajo cero y en baño de sal, diseñamos cuchillas con una integridad estructural y durabilidad excepcionales. Si tiene alguna pregunta o necesidad relacionada conmetalurgiacuchillas industriales ,cuchillas para la industria papelera, u otras aplicaciones, no dude en contactarnos en cualquier momento.
    Ver Más
  • Optimización de cuchillas de cizalla para placas gruesas: ventajas de rendimiento y directrices de aplicación para acero para herramientas H13
    Sep 08, 2026 Optimización de cuchillas de cizalla para placas gruesas: ventajas de rendimiento y directrices de aplicación para acero para herramientas H13
    Al procesar chapas medianas y gruesas, el espesor generalmente oscila entre 8 y 60 mm, con el laminado en caliente como método principal de fabricación. Los materiales empleados habitualmente son Q235, Q345, diversos aceros de alta resistencia y similares. Para reducir los defectos inducidos por el corte en la sección transversal, el cizallado se realiza a altas temperaturas, típicamente entre 400°C y 700°C. Cuatro desafíos principales en el cizallado pesado de cuchillas 1. Alta temperatura: Cuando la temperatura es elevada, la martensita de la herramienta experimenta revenido y se descompone en ferrita y carburos grandes, lo que hace que la matriz se vuelva más blanda. A 400°C, la cementita (Fe3C) comienza a engrosarse y perder eficacia; como resultado, la cuchilla pierde dureza y falla. 3. Cascarilla de óxido: La presencia de cascarilla de óxido de hierro en la superficie de las chapas laminadas en caliente provoca un mayor desgaste abrasivo de la herramienta. El filo de corte de la cuchilla se redondea gradualmente, perdiendo así su afilado, lo que a su vez aumenta involuntariamente la holgura de la herramienta y genera mayores rebabas de cizallado en la chapa de acero. 3. Fatiga: La dureza de la cascarilla de óxido en la superficie de la chapa es considerablemente mayor que la del metal base; es frágil y abrasiva, por lo que actúa como la razón principal del desgaste y fallo de la herramienta de cizallado. Al mismo tiempo, las condiciones de cizallado por ciclismo térmico aumentan los efectos de fatiga. 4. Carga de impacto: En lo que respecta a la carga de impacto, el espesor de las chapas laminadas en caliente no suele ser uniforme y la frágil cascarilla de óxido se rompe al impactar, lo que genera picos de tensión local en los bordes de cizallado; bajo impactos repetidos, los defectos microscópicos del filo cortante crecen de modo que pequeñas piezas del material superficial se desprenden de la cuchilla y se produce el astillamiento del filo. Objetivos de cizallado para chapas gruesas. Dentro de las exigentes condiciones operativas mencionadas anteriormente, las acerías se enfrentan a desafíos considerables para alcanzar los criterios de cizallado especificados: 1.Rebaba de cizallado dentro de 2.La tolerancia de longitud de la chapa después del corte está dentro de más o menos 0,5 a 1 mm, y el corte debe ser perpendicular. 3.Sección transversal limpia, libre de desgarros, nodulación o colapso de bordes. 4.Vida útil de la cuchilla capaz de respaldar la producción en lote con una baja frecuencia de cambio de herramienta. Composición de aleación y rendimiento del acero para herramientas H13 Para abordar los desafiantes problemas asociados con el cizallado de chapas gruesas, LCKNIFE eligió el acero para herramientas H13 (1.2344, 4Cr5MoSiV1) por su ventajosa composición. 1.Carbono (C: 0,32–0,45%): Contribuye a la dureza de temple de la matriz y a la resistencia básica al desgaste; el contenido medio de carbono garantiza la tenacidad de la cuchil...
    Ver Más
  • El otoño dorado de septiembre emprende un nuevo viaje: las escuelas de todo el país dan la bienvenida al primer día de clases
    Aug 31, 2026 El otoño dorado de septiembre emprende un nuevo viaje: las escuelas de todo el país dan la bienvenida al primer día de clases
    Reencuentros conmovedores: Los campus de secundaria y preparatoria ofrecieron una animada escena de viejos amigos que se reencontraban. Muchas clases ayudaron a los estudiantes a pasar rápidamente del "modo vacaciones" al "modo estudio" compartiendo experiencias de sus vacaciones e intercambiando tarjetas de felicitación. Una "primera clase" única: Fomentando el patriotismo para construir una base sólida para el crecimiento. Como broche de oro de la jornada inaugural, se llevaron a cabo con brillantez las singulares "Primeras Clases del Semestre" en todo el país. Las clases de este año reflejaron fielmente el espíritu de la época, combinando de forma natural la educación patriótica, la herencia de la cultura tradicional y el asesoramiento psicológico. Muchas escuelas invitaron a modelos a seguir, investigadores científicos de vanguardia o jóvenes representantes destacados a las aulas, utilizando historias inspiradoras para guiar a los adolescentes en el establecimiento de elevados ideales. Mediante métodos entretenidos y educativos, los niños recibieron un profundo bautismo espiritual en su primer día de clases, cultivando un sentido de patriotismo y fortaleciéndose para el nuevo semestre. La tecnología de la mano de la reducción de cargas: abriendo una nueva experiencia en la educación inteligente. Cabe destacar que los campus del nuevo semestre también destacaron por el empoderamiento tecnológico y la mejora de la calidad gracias a la política de doble reducción (que disminuye el exceso de tareas y las tutorías fuera del campus). Muchas escuelas implementaron un entorno de aprendizaje inteligente con integración virtual, que ayuda a los estudiantes a desarrollarse integralmente en los ámbitos moral, intelectual, físico, estético y laboral mediante la enseñanza personalizada y cursos extracurriculares de gran calidad. Un nuevo semestre, un nuevo punto de partida, una nueva esperanza. Acompañados por el canto de la campana del otoño dorado, innumerables estudiantes saludan la luz de la mañana, zarpan con vigor, corren valientemente por el camino de la juventud y escriben sus propios capítulos nuevos. La empresa Licheng Blade Manufacturing, junto con todo nuestro personal, extiende sus más sinceros saludos a los profesores, estudiantes y padres de todo el país: ¡Les deseamos a todos un feliz semestre nuevo, éxito en la consecución de sus sueños y brillantes logros!
    Ver Más
  • Avance en la aplicación y análisis de procesos del acero LD (7Cr7Mo2V2Si) en cuchillas de cizalla para placas de acero Q345 (Q355) de 6–8 mm
    Aug 28, 2026 Avance en la aplicación y análisis de procesos del acero LD (7Cr7Mo2V2Si) en cuchillas de cizalla para placas de acero Q345 (Q355) de 6–8 mm
    En el procesamiento y fabricación de metales, la vida útil y la estabilidad decuchillas de corteson determinantes críticos de la eficiencia de producción y los costos operativos. Para satisfacer las exigentes necesidades de corte de placas de acero Q345 de 6 a 8 mm de espesor, Licheng Blade ha desarrollado cuchillas de corte de alto rendimiento utilizando el novedoso acero para matrices de trabajo en frío LD, tras una extensa investigación sobre su uso final e innovación de materiales. Los usuarios finales demuestran que estas cuchillas logran un aumento de cuatro veces en la vida útil en comparación con los aceros para matrices de trabajo en frío tradicionales como SKD11, los aceros para matrices de trabajo en caliente como H13 y el acero rápido W6Mo5Cr4V2, resolviendo así los problemas de larga data relacionados con el astillamiento de la cuchilla, la vida útil limitada y las dificultades en el reafilado. 1. Principales problemas de las cuchillas de corte fabricadas con materiales tradicionalesLas cuchillas de corte tradicionales se han probado con diversos aceros para matrices y aceros de alta velocidad, pero la producción práctica sigue revelando problemas que afectan negativamente a la eficiencia, la precisión y el coste.Limitaciones de diseño y uso de Edge:I. Ángulo de la hoja vs. Resistencia: Al cortar con un cuchillo, como con unas tijeras, un ángulo menor produce un corte más preciso, pero reduce la resistencia y acorta la vida útil, mientras que un ángulo excesivo aumenta la resistencia. Los ángulos de la hoja generalmente oscilan entre 80° y 90°, siendo 90° el ángulo más común para maximizar el número de filos disponibles.II. Rango del ángulo de solapamiento: El ángulo incluido entre los bordes dobles durante el corte transversal es de 0 a 10 grados, mientras que las cuchillas de corte longitudinales se cruzan ortogonalmente.III. Profundidad y holgura de corte: El contacto con el borde requiere un equilibrio entre la presión y la profundidad. La holgura y la profundidad afectan la sección transversal cortada y la vida útil de la cuchilla, y deben analizarse en función del método de corte, las dimensiones de la herramienta y el espesor de la chapa.IV. Diseño de la raíz de corte: Una altura inadecuada de la raíz de corte compromete el filo de la cuchilla. Las láminas más gruesas generalmente requieren cuchillas más grandes, y el espesor de diseño debe ser al menos tres veces mayor que el espesor del material. Si el diámetro exterior o el ancho de la cuchilla es mayor de lo esperado, esta proporción puede reducirse en consecuencia. Desafíos de fabricación y procesos: Selección de materiales, forjado, tratamiento térmico y rectificado. Estos procesos complejos dependen en gran medida de una amplia experiencia en producción. Problemas operativos:I. Desgaste y desgaste: La baja resistencia a la fatiga provoca desgaste en los bordes y astillamiento localizado, lo que requiere la sustitución frecuente o la eliminación de grandes capas de fatig...
    Ver Más
  • Metalurgia avanzada, precisión superior: dentro de Maanshan Licheng Blade Manufacturing Co., Ltd.
    Aug 18, 2026 Metalurgia avanzada, precisión superior: dentro de Maanshan Licheng Blade Manufacturing Co., Ltd.
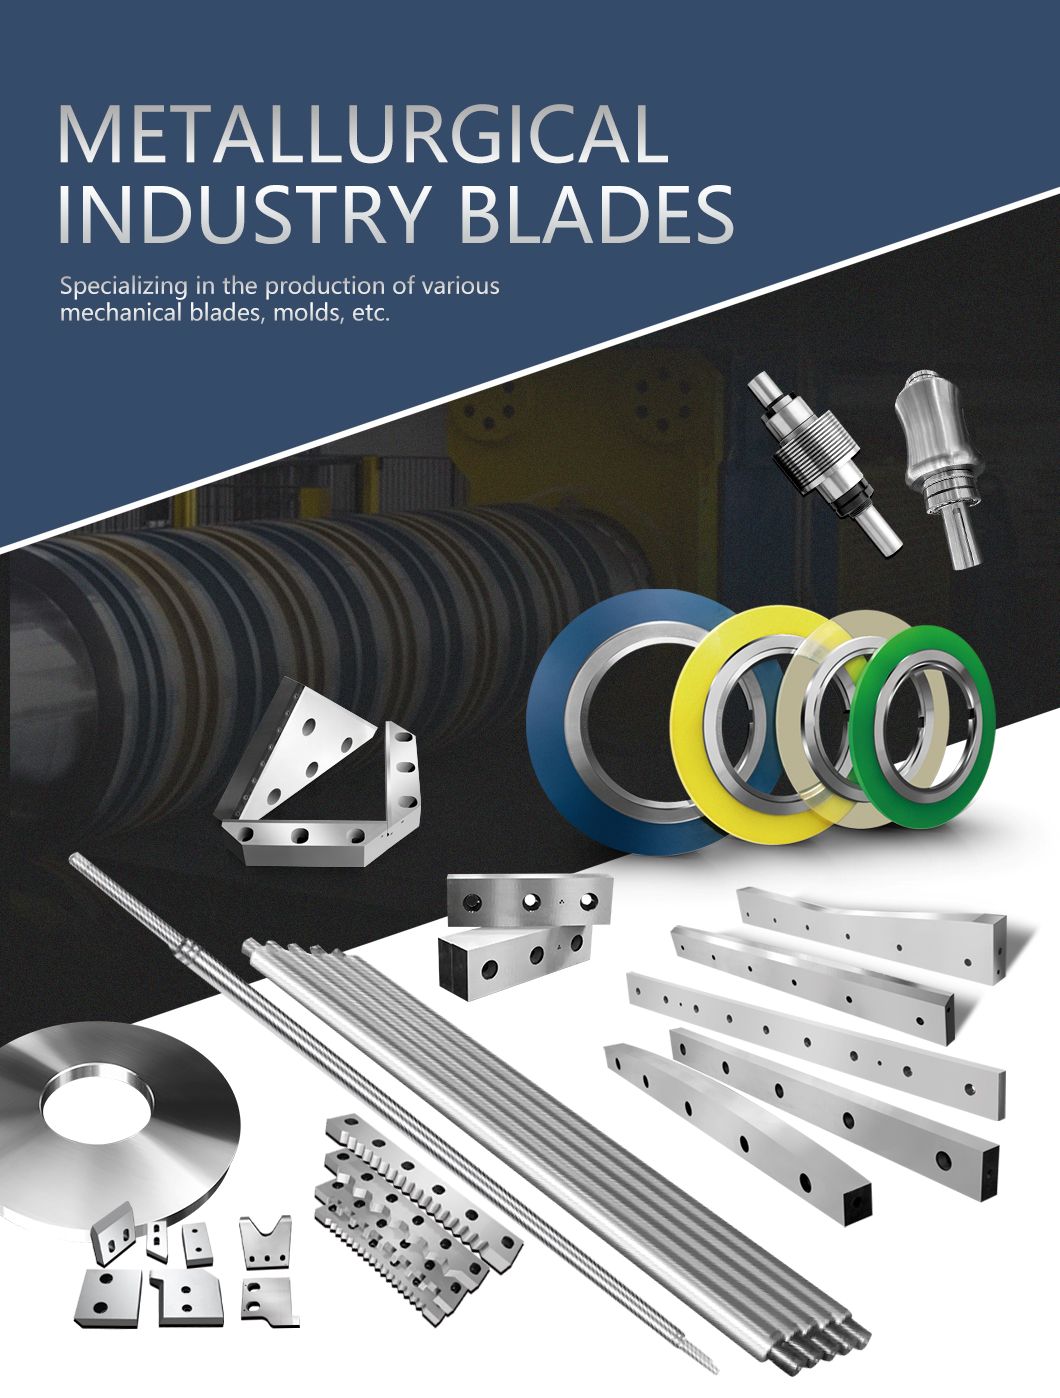
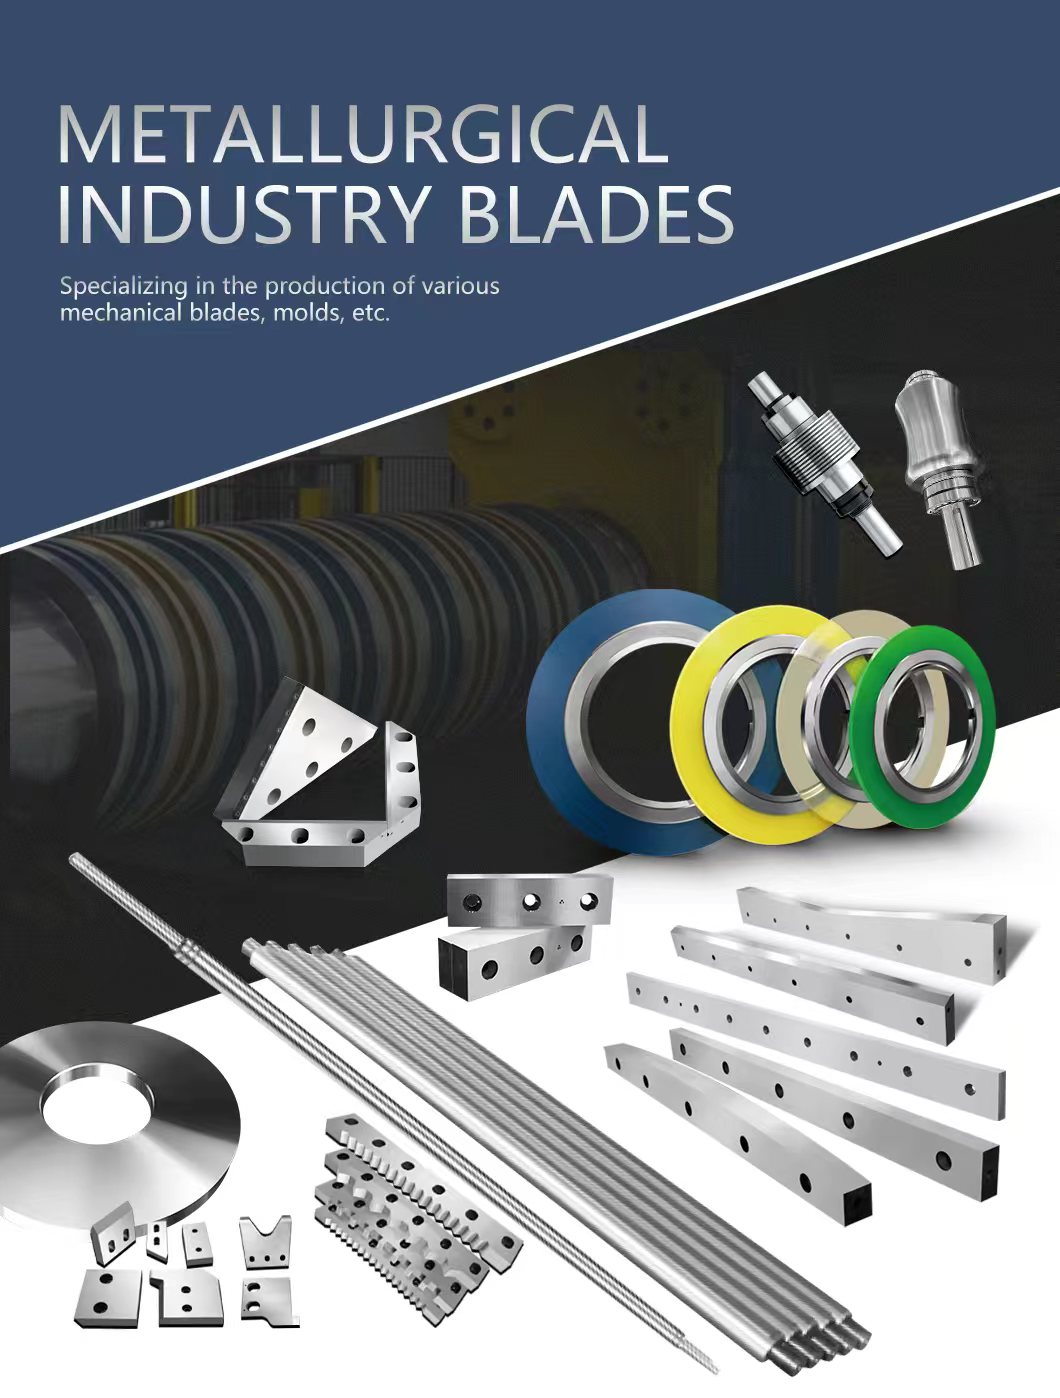
    MAANSHAN, CHINA —En el exigente mundo de la fabricación moderna y el procesamiento de metales, la calidad de un corte comienza mucho antes de que la máquina se encienda—comienza en la metalurgia y el tratamiento térmico de la propia hoja. Maanshan Licheng Blade Manufacturing Co., Ltd. se ha establecido como un líder confiable en este ámbito, combinando la ciencia de materiales de élite con técnicas de producción de vanguardia para ofrecer herramientas de corte industriales diseñadas para una durabilidad y precisión máximas.   En el núcleo de la filosofía de fabricación de Licheng’se encuentra una dedicación inquebrantable a la integridad de los materiales. La empresa utiliza una amplia selección de materiales importados de alta calidad y materiales nacionales premium, cuidadosamente elegidos para satisfacer las rigurosas exigencias de la industria pesada. Sin embargo, seleccionar el acero en bruto adecuado es solo el primer paso. Para desbloquear todo el potencial del metal, Licheng emplea un conjunto de procesos avanzados de tratamiento térmico, que incluyen:   Tratamiento térmico al vacío: Minimiza la distorsión y la oxidación superficial, garantizando la uniformidad estructural en toda la hoja.   Tratamiento térmico bajo cero: Elimina la austenita retenida del acero, aumentando significativamente la resistencia al desgaste y la estabilidad dimensional.   Tratamiento térmico en baño salino: Proporciona un calentamiento rápido y uniforme para lograr un equilibrio excepcional entre dureza y tenacidad.   Estos sofisticados procesos térmicos mejoran fundamentalmente el carácter interno y la microestructura de cada cuchilla, dando como resultado una retención superior del filo, resistencia al impacto y una vida útil operativa prolongada incluso bajo condiciones industriales extremas.     Soluciones especializadas para la industria metalúrgica Aunque Licheng atiende a una diversa base industrial global, la empresa es reconocida principalmente por su ingeniería especializada de hojas para la industria metalúrgica. Diseñadas para soportar entornos de alta tensión, cargas térmicas elevadas y funcionamiento continuo, la línea principal de productos de Licheng’incluye:   Cuchillas circulares para corte longitudinal de bobinas - Fabricadas con tolerancias exactas para aplicaciones de corte rotativo y longitudinal suaves y sin rebabas en diversos calibres de metal. Adecuadas para acero dulce, cuchillas, acero de aluminio, líneas de decapado, acero al silicio, etc. Capacidad de corte desde tiras de bobina de 0,05 mm hasta 25 mm de espesor.   Hoja de cizalla para acero - El acabado superficial tiene un gran impacto en la precisión y durabilidad de la hoja de cizalla para acero. La superficie de rectificado de la hoja se forma realmente mediante innumerables arañazos producidos por una gran cantidad de partículas abrasivas en la muela abrasiva. Diseñada para un cizallado limpio y de alta precisión de placas pesadas, ofreciendo una excepcional tenacidad al impa...
    Ver Más
  • Nuevos estándares de seguridad emitidos para protectores de cuchillas de cortadoras de carne automatizadas
    Aug 05, 2026 Nuevos estándares de seguridad emitidos para protectores de cuchillas de cortadoras de carne automatizadas
    El Servicio de Seguridad e Inspección Alimentaria, en colaboración con juntas de seguridad de cocinas comerciales, ha emitido oficialmente normas de seguridad actualizadas que regulan lasprotecciones de la cuchilla de la cortadora de carne. La nueva directiva tiene como objetivo reducir drásticamente las lesiones laborales y los riesgos de contaminación cruzada en charcuterías comerciales, supermercados e instalaciones de procesamiento de alimentos. Según las regulaciones actualizadas de 2026, todas las cortadoras de carne automáticas de nueva fabricación deben contar con protecciones de cuchilla reforzadas y de alta resistencia que eviten el contacto accidental del operador durante la operación y los ciclos de limpieza a alta velocidad. Las estadísticas muestran que las cuchillas de las cortadoras de carne siguen siendo una de las principales causas de laceraciones graves en la industria de servicios alimentarios, que a menudo ocurren cuando las protecciones se retiran para la higienización. Impacto en la industria y perspectivas futuras: avanzando hacia una transformación moderna de cero lesiones La implementación oficial de las normas de seguridad para cortadoras de 2026 marca la despedida de la industria minorista y de procesamiento de alimentos a la era de la gestión deficiente que intercambiaba la seguridad por la eficiencia de limpieza. Para los fabricantes de equipos, esta directiva representa un desafío técnico urgente, impulsándolos a invertir más en ergonomía, estructuras de limpieza rápida (que permiten un mantenimiento sencillo sin comprometer la seguridad) y sistemas inteligentes de enclavamiento. Para los gerentes de negocios y empleadores, aunque existen costos iniciales para actualizar los equipos, a largo plazo reducirá significativamente las disputas legales por lesiones laborales, reclamaciones de seguros, rotación de empleados y crisis de retiradas de productos causadas por contaminación alimentaria.
    Ver Más
  • Cómo prevenir la distorsión y el agrietamiento en cuchillas de cizalla ultralargas
    Jul 20, 2026 Cómo prevenir la distorsión y el agrietamiento en cuchillas de cizalla ultralargas
    En la fabricación moderna de metales, las cuchillas de cizalla CNC ultralargas (de más de 3 metros) exigen una precisión absoluta. Lograr un paralelismo, una rectitud y una dureza uniforme impecables supone un gran desafío. Debido a que estos componentes son excepcionalmente largos, son muy propensos a la distorsión térmica y al agrietamiento durante el proceso de tratamiento térmico. ¿Cómo pueden los fabricantes evitar estos defectos críticos? El secreto reside en una selección precisa del material y un estricto protocolo de precalentamiento de dos etapas. 1. Elegir el acero para herramientas de alta aleación adecuado La prevención de fallos comienza con la metalurgia. Para cuchillas de cizalla extralargas de servicio pesado, los aceros estándar no son suficientes. Los líderes de la industria confían en aceros para herramientas de alta aleación de primera calidad como Cr12MoV, DC53, LD y H13K. Estos materiales ofrecen la alta resistencia al desgaste y la tenacidad del núcleo necesarias para soportar enormes fuerzas de cizallamiento sin romperse ni deformarse. 2. Implementar un proceso de precalentamiento de dos etapas Durante el ciclo de calentamiento, el acero se expande de forma natural. Sin embargo, al alcanzar su punto de transición de fase, el material experimenta una contracción volumétrica. En una cuchilla integrada de 3 metros, esta expansión y contracción desigual genera enormes tensiones internas, lo que provoca deformaciones o grietas. Para eliminar esta tensión, una técnica de precalentamiento de dos etapas es esencial antes del temple final: Etapa 1 (mantenimiento isotérmico): Calentar la cuchilla a 500 °C y mantenerla en un estado isotérmico. Esto garantiza una temperatura uniforme desde el núcleo hasta la superficie. Etapa 2 (calentamiento de transición): Aumentar gradualmente la temperatura hasta 850 °C para un segundo precalentamiento antes de elevarla a la temperatura final de temple. Minimizar la distorsión del tratamiento térmico en cuchillas de cizalla ultralargas requiere un estricto control de tolerancias. Al utilizar aleaciones avanzadas como DC53 o H13K y dominar el ciclo de precalentamiento de dos etapas, puede reducir drásticamente la tensión interna, eliminar el agrietamiento y garantizar una rectitud perfecta de la cuchilla para operaciones de corte CNC de alta precisión.
    Ver Más
  • Protocolos de precalentamiento para cuchillas de cizalla de alta resistencia
    Jul 20, 2026 Protocolos de precalentamiento para cuchillas de cizalla de alta resistencia
    Para cizallas CNC integradas cuchillas de cizalla de más de 3 metros de longitud, normalmente se utilizan aceros de alta aleación como Cr12MoV, DC53, LD y H13K . Debido a que estas cuchillas exigen una precisión excepcional en el paralelismo, la perpendicularidad, las tolerancias de paso de los orificios y la uniformidad de la dureza, el margen para la distorsión por tratamiento térmico es extremadamente reducido. Para mitigar esto, un proceso de precalentamiento en dos etapas es estándar durante los ciclos de calentamiento, mantenimiento térmico y temple: Etapa 1: Mantenimiento isotérmico a 500 °C. Etapa 2: Aumento de temperatura hasta 850 °C para el segundo precalentamiento. Durante el ciclo de calentamiento, el material experimenta expansión térmica, seguida de una contracción volumétrica al alcanzar el punto de transición de fase. Por lo tanto, implementar un régimen estricto de precalentamiento es fundamental para minimizar la distorsión, especialmente en cuchillas extralargas de una sola pieza.
    Ver Más
primera página 1 2 3 ... 13 la última página

Un total de 13 páginas

Boletín de noticias

Por favor, lea, estancia publicado, suscribirse, y le damos la bienvenida para que nos diga lo que piensa.

Deje un mensaje
bienvenido a Licheng
Si usted está interesado en nuestros productos y desea conocer más detalles,por favor deje un mensaje,le responderemos tan pronto como podamos.

Página de inicio

Productos

acerca de

contacto