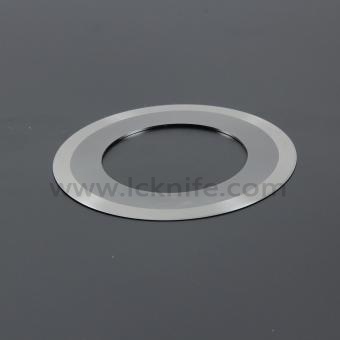
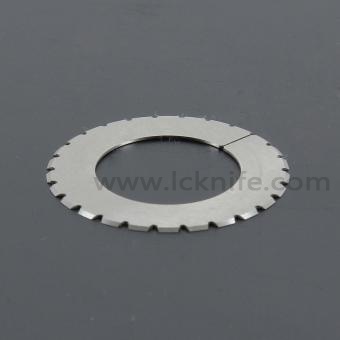
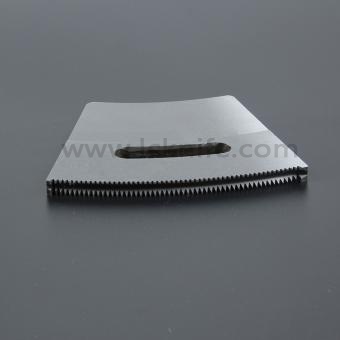
En el procesamiento y fabricación de metales, la vida útil y la estabilidad decuchillas de corteson determinantes críticos de la eficiencia de producción y los costos operativos. Para satisfacer las exigentes necesidades de corte de placas de acero Q345 de 6 a 8 mm de espesor, Licheng Blade ha desarrollado cuchillas de corte de alto rendimiento utilizando el novedoso acero para matrices de trabajo en frío LD, tras una extensa investigación sobre su uso final e innovación de materiales. Los usuarios finales demuestran que estas cuchillas logran un aumento de cuatro veces en la vida útil en comparación con los aceros para matrices de trabajo en frío tradicionales como SKD11, los aceros para matrices de trabajo en caliente como H13 y el acero rápido W6Mo5Cr4V2, resolviendo así los problemas de larga data relacionados con el astillamiento de la cuchilla, la vida útil limitada y las dificultades en el reafilado.
1. Principales problemas de las cuchillas de corte fabricadas con materiales tradicionales
Las cuchillas de corte tradicionales se han probado con diversos aceros para matrices y aceros de alta velocidad, pero la producción práctica sigue revelando problemas que afectan negativamente a la eficiencia, la precisión y el coste.
Limitaciones de diseño y uso de Edge:
I. Ángulo de la hoja vs. Resistencia: Al cortar con un cuchillo, como con unas tijeras, un ángulo menor produce un corte más preciso, pero reduce la resistencia y acorta la vida útil, mientras que un ángulo excesivo aumenta la resistencia. Los ángulos de la hoja generalmente oscilan entre 80° y 90°, siendo 90° el ángulo más común para maximizar el número de filos disponibles.
II. Rango del ángulo de solapamiento: El ángulo incluido entre los bordes dobles durante el corte transversal es de 0 a 10 grados, mientras que las cuchillas de corte longitudinales se cruzan ortogonalmente.
III. Profundidad y holgura de corte: El contacto con el borde requiere un equilibrio entre la presión y la profundidad. La holgura y la profundidad afectan la sección transversal cortada y la vida útil de la cuchilla, y deben analizarse en función del método de corte, las dimensiones de la herramienta y el espesor de la chapa.
IV. Diseño de la raíz de corte: Una altura inadecuada de la raíz de corte compromete el filo de la cuchilla. Las láminas más gruesas generalmente requieren cuchillas más grandes, y el espesor de diseño debe ser al menos tres veces mayor que el espesor del material. Si el diámetro exterior o el ancho de la cuchilla es mayor de lo esperado, esta proporción puede reducirse en consecuencia.
Desafíos de fabricación y procesos: Selección de materiales, forjado, tratamiento térmico y rectificado. Estos procesos complejos dependen en gran medida de una amplia experiencia en producción.
Problemas operativos:
I. Desgaste y desgaste: La baja resistencia a la fatiga provoca desgaste en los bordes y astillamiento localizado, lo que requiere la sustitución frecuente o la eliminación de grandes capas de fatiga, lo que reduce gravemente la productividad.
II. Fractura frágil: Este es el modo de falla más grave en el funcionamiento de la cuchilla. Si bien la falla por fatiga indica una baja resistencia al desgaste, la fractura frágil puede causar interrupciones catastróficas en la producción de láminas de acero o incidentes de seguridad, y está estrechamente relacionada con la selección del material.
2. Solución revolucionaria: Las ventajas del acero para matrices LD
Al cortar placas gruesas, como las de acero estructural de alta resistencia y baja aleación Q345 de 6 a 8 mm, las cuchillas de corte deben soportar cargas de impacto extremas y fuerzas de cizallamiento por fricción. Anteriormente, se prefería el acero rápido M2 o el acero para matrices SKD11, pero estos materiales convencionales no cumplían plenamente con las condiciones de trabajo.
Acero rápido W6: Si bien ofrece una alta dureza y dureza al rojo vivo para el corte o el rebanado con cuchillo, su insuficiente tenacidad provoca que el filo del cuchillo se astille bajo intensos impactos cíclicos de placas gruesas.
Acero SKD11: Si bien ofrece una buena resistencia al desgaste, su tenacidad al impacto no satisface las exigencias del corte continuo de placas gruesas, lo que a menudo provoca fallos prematuros en las herramientas.
Desde la perspectiva de la selección de materiales, estos metales convencionales son de primera calidad, pero sus parámetros de rendimiento no se ajustan completamente a los modos de fallo reales en condiciones de trabajo. Para solucionar este problema del sector, el equipo técnico de Licheng Blade seleccionó el acero para matrices de trabajo en frío de alta aleación LD (7Cr7Mo2V2Si) como solución principal.
El acero LD combina una alta resistencia al desgaste con una alta tenacidad:
Resistencia superior: Su resistencia al impacto supera la de los aceros tradicionales para matrices de trabajo en frío y los aceros de alta velocidad, lo que ayuda a resistir fuertes impactos mecánicos durante el troquelado de chapas gruesas y evita el astillamiento de los bordes.
Resistencia al desgaste excepcional: El contenido adecuado de carbono y aleación garantiza un rendimiento antidesgaste sostenido durante las operaciones de corte continuo.
Además, LCKNIFE selecciona material LD de alta calidad procedente de acerías, como el acero LD refundido por electroescoria (ESR) de primera calidad, con elementos nocivos como azufre y fósforo minimizados, y sin inclusiones ni defectos de segregación. Las materias primas se seleccionan con dimensiones inferiores a las de la hoja terminada para garantizar una relación de forjado precisa durante la formación de la pieza en bruto. La validación en condiciones reales confirma que las hojas de acero LD alcanzan una vida útil hasta cuatro veces mayor que las de acero rápido W6.
3. Análisis del proceso de tratamiento térmico del núcleo
El material de alta calidad de la hoja requiere pasos de tratamiento térmico precisos para revelar sus características tal como fueron concebidas. Para las hojas de corte, LCKNIFE ha optimizado una especificación de procesamiento de tratamiento térmico razonable para el material LD, como se detalla a continuación:
Calentamiento y remojo: Calentar el material LD a 1150 ℃ y mantener a esa temperatura para lograr una austenización completa.
Preenfriamiento y temple: Preenfríe la cuchilla de corte en bruto a 1100 ℃ antes del temple en aceite para asegurar una microestructura martensítica ideal y la dureza deseada.
Revenido múltiple: Al menos tres revenidos a 560–570 °C para los cuchillos. Un revenido suficiente alivia las tensiones residuales internas, promueve el endurecimiento secundario mediante la precipitación dispersa de carburos de aleación y mejora la estabilidad microestructural y la resistencia a la fatiga térmica.
Dureza final: Estabilizada en el rango de HRC 58–60, logrando un equilibrio óptimo entre la dureza a la cizalladura, la resistencia y la tenacidad.
4. Rendimiento en aplicaciones prácticas
Utilizadas en líneas de producción activas, las cuchillas de corte de acero LD de Licheng, combinadas con un tratamiento térmico optimizado, demuestran una durabilidad excepcional:
Avance en el corte: Tras un corte continuo prolongado, la inspección reveló únicamente un ligero desgaste en los bordes y ninguna rotura.
Alta facilidad de mantenimiento: El desgaste uniforme y la integridad estructural de la superficie de la cuchilla permiten un reafilado rápido para restablecer las condiciones de corte, reduciendo la pérdida de herramientas y los costos operativos generales.
Este avance ofrece importantes beneficios económicos para los usuarios industriales, al tiempo que confirma que el acero LD es una opción de material fiable y una mejora del proceso para las herramientas de corte de chapa gruesa.
Maanshan Licheng Blade Manufacturing Co., Ltd.Utiliza una gama de materiales adecuados y de alta calidad, junto con tratamientos térmicos avanzados, incluidos el tratamiento térmico al vacío, el tratamiento a temperaturas bajo cero y el tratamiento en baño de sales, para producir cuchillas de corte de acero de alto rendimiento. Para obtener más información sobre láminas de acero inoxidable, acero al silicio, aluminio y cobre, consulte la información correspondiente.


 Red IPv6 compatibles